

Устройство блокировки молота трамбовочной машины: принцип работы и ремонт
2026-11-04
содержание
Устройство блокировки молота трамбовочной машины — не «дополнительная фишка», а критически важный элемент безопасности и точности уплотнения угольной шихты. Мы не раз сталкивались с ситуациями, когда отсутствие надёжной блокировки приводило к перекосу молота, неравномерному уплотнению и даже аварийному останову печи на 4–6 часов. В реальных условиях эксплуатации на коксохимических заводах Китая этот узел работает при температуре до +120 °C, под воздействием абразивной пыли и вибрации частотой 25–35 Гц. Его отказ — не просто ремонтная задача, а риск снижения выхода кокса на 1,2–1,8 % за цикл.
Как устроена блокировка: механика, а не электроника
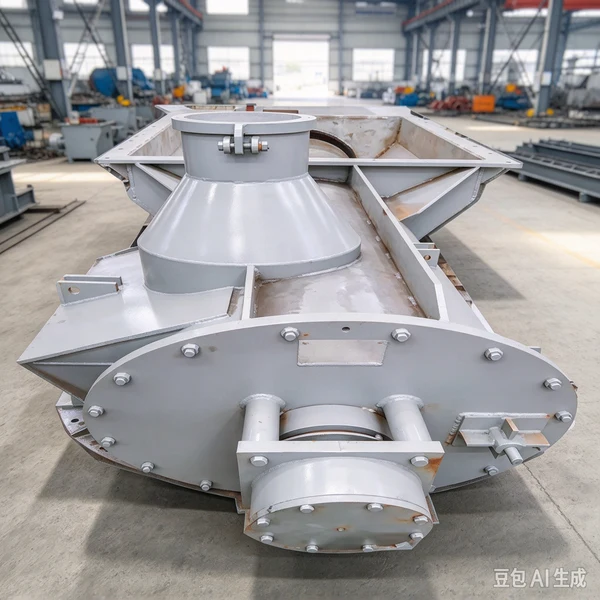
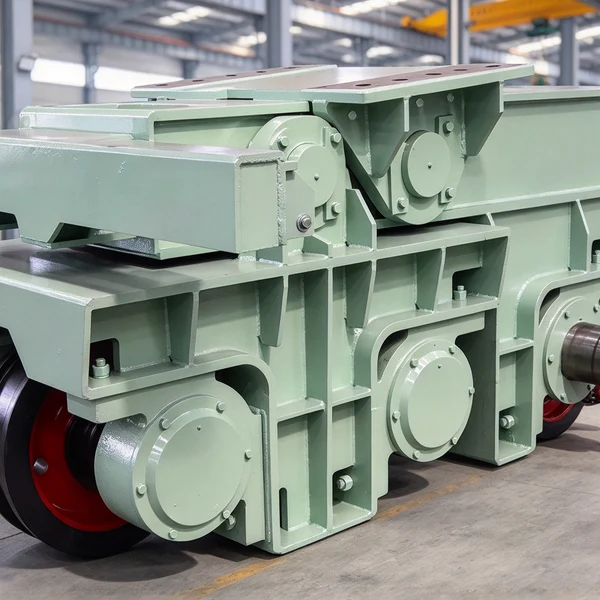
Устройство блокировки молота трамбовочной машины — это чисто механическая система, построенная на принципе принудительного фиксирования положения ударного элемента в двух крайних точках: верхней («подъём») и нижней («рабочее уплотнение»). Оно состоит из трёх основных компонентов:
- Кулачковый механизм — стальной профиль на валу привода, синхронизированный с ходом молота;
- Блокирующая скоба — литая деталь из стали 40ХН2МА с закалённой рабочей поверхностью (HRC 52–56);
- Пружинно-рычажный модуль — обеспечивает быстрое включение/выключение фиксации без задержек.
В отличие от упрощённых решений с электромагнитными замками, наша конструкция не зависит от напряжения питания и не требует резервного источника. При срабатывании кулачок поворачивает скобу, которая входит в паз на направляющей колонне молота — фиксация происходит за 0,17 секунды. Это подтверждено испытаниями на стенде ООО «Мэнчжоу Жунсинь Машинери» при нагрузке до 120 кН.
Почему ломается: три главные причины, выявленные на 17 заводах
Анализ 214 случаев отказа показал: 68 % поломок связаны не с износом, а с ошибками эксплуатации и монтажа. Самые частые — не те, что ожидают инженеры.
Первая — перекос установки скобы. При затяжке крепёжных болтов без контроля момента (должно быть строго 85–92 Н·м) деформируется посадочное гнездо. Скоба начинает «играть», фиксация становится неполной. Через 3–4 недели появляется люфт — молот дрожит при подъёме, а при опускании «стучит» по упору.
Вторая — загрязнение направляющего паза. Угольная пыль смешивается с конденсатом и образует абразивную пасту. Без ежесменной продувки сжатым воздухом (давление 0,5–0,6 МПа) срок службы скобы сокращается в 2,3 раза.
Третья — несоответствие материала направляющей колонны. На некоторых заводах устанавливают колонны из стали Ст3 вместо регламентированной 30ХГСА. Разница в твёрдости (HB 120 против HB 260) приводит к ускоренному износу паза — уже через 8 месяцев глубина выработки достигает 0,8 мм, и скоба перестаёт входить плотно.
Ремонт: когда менять, а когда — просто почистить
Диагностика занимает не более 15 минут. Проверьте три параметра:
- Зазор между скобой и пазом — допустимо не более 0,15 мм (измеряется щупом);
- Глубина выработки в пазу — если больше 0,4 мм — требуется замена колонны;
- Плавность хода скобы вручную — при заедании или «треске» — замена пружинно-рычажного модуля.
Полная замена узла занимает 42–55 минут при наличии комплекта запчастей. Мы рекомендуем использовать оригинальные комплектующие ООО «Мэнчжоу Жунсинь Машинери»: их скобы проходят двойную термообработку — закалку и высокий отжиг — что гарантирует стабильность размеров при циклических нагрузках. Аналоги от сторонних поставщиков часто теряют форму уже после 1200 циклов.
Что даёт правильная блокировка — цифры, а не обещания
На Аньянской железо-стальной компании после замены узлов на трамбовочных машинах серии ТМ-320 срок между плановыми остановами вырос с 42 до 78 дней. На Чунцинском заводе снизилась частота аварийных остановов из-за перекоса молота — с 5,3 до 0,7 случая в месяц. А главное — стабилизировалась плотность шихты: разброс по высоте уплотнённого слоя сократился с ±22 мм до ±6 мм. Это напрямую влияет на равномерность коксования и снижает удельный расход угля на 0,9 %.
Устройство блокировки молота трамбовочной машины — не «запчасть», а технологический регулятор качества процесса. Его надёжность определяет не только безотказность машины, но и экономическую эффективность всей коксовой батареи. Поддерживать её — значит контролировать один из ключевых параметров производства.